
Spawanie karoserii – jak naprawić blacharkę samochodową?
Spawanie karoserii z blachy o grubości około 0,6–1,0 mm polega przede wszystkim na kontroli ciepła. Zbyt długi łuk powoduje przepalenie, a kumulacja temperatury prowadzi do falowania i trwałej deformacji elementu. Przy wielu nowoczesnych stalach lepszym wyborem od klasycznego spawania z przetopem jest lutospawanie MIG z drutem CuSi3.
Dlaczego spawanie karoserii jest trudne?
Cienka blacha szybko osiąga temperaturę, przy której traci sztywność i zaczyna się odkształcać. Nawet gdy pierwsza kropka wygląda poprawnie, kolejne mogą nagrzać sąsiedni obszar do tego stopnia, że pojawi się skurcz, wciągnięcie albo pofalowanie poszycia. Problemem nie jest więc tylko ustawienie prądu, lecz całe zarządzanie energią cieplną.
Przy naprawie trzeba też zachować geometrię elementu i jego ochronę antykorozyjną. Blacha ocynkowana wymaga usunięcia powłoki w strefie łączenia, ale nadmierne podgrzanie cynku zwiększa emisję szkodliwych oparów. Z kolei elementy nośne, takie jak słupki i podłużnice, powinny być naprawiane wyłącznie zgodnie z technologią producenta. Ich przypadkowe wspawanie może zmienić zachowanie nadwozia podczas kolizji.
MIG/MAG, TIG czy lutospawanie – co wybrać?
Klasyczne spawanie MIG/MAG stapia materiał rodzimy oraz drut elektrodowy. Jest szybkie i uniwersalne, ale w przypadku nowoczesnych stali wysokogatunkowych może wprowadzać zbyt dużo ciepła. Lutospawanie MIG wykorzystuje łuk do stopienia spoiwa, najczęściej CuSi3, bez pełnego nadtapiania blachy. Dzięki temu ogranicza wpływ temperatury na geometrię, strukturę stali i powłoki ochronne.
| Metoda | Temperatura procesu | Zastosowanie | Ryzyko deformacji |
|---|---|---|---|
| MIG/MAG z drutem stalowym | Wysoka, łuk może osiągać około 1600°C | Zwykła stal i miejsca dopuszczone przez producenta | Duże przy długiej spoinie |
| TIG | Wysoka, skoncentrowany łuk | Precyzyjne naprawy, aluminium i stal nierdzewna | Umiarkowane, wymaga dużej wprawy |
| Lutospawanie MIG | Około 800–1000°C | Cienkie blachy i stale wysokogatunkowe | Mniejsze niż przy spawaniu z przetopem |
Do lutospawania stosuje się zwykle drut CuSi3 o średnicy 0,8 mm, a w niektórych technologiach producenta także CuAl8. Gazem osłonowym jest najczęściej argon. Konkretne materiały dodatkowe, sposób łączenia i dopuszczalną metodę zawsze trzeba sprawdzić w dokumentacji pojazdu. Sama nazwa MIG nie oznacza, że każdy półautomat będzie przygotowany do lutospawania. Potrzebne są właściwy program, prowadzenie drutu i osprzęt podajnika.
Spawanie punktowe dobrze sprawdza się przy odtwarzaniu fabrycznych połączeń zakładkowych. Nie zastępuje jednak automatycznie technologii przewidzianej dla danego elementu. W warsztatach stosuje się także tryby pulsacyjne i CMT, które ograniczają ilość ciepła przy bardzo cienkich blachach.
Jak przygotować karoserię do naprawy?
Większość problemów ze spoiną zaczyna się przed zajarzeniem łuku. Rdza, lakier, olej, resztki kleju i zabrudzony cynk powodują porowatość, niestabilne jeziorko oraz brak wtopienia. Powierzchnię trzeba przygotować mechanicznie i odtłuścić, a nie próbować „przepalić” zanieczyszczeń podczas spawania.
Przed rozpoczęciem pracy przygotuj następujące narzędzia:
- półautomat MIG/MAG z płynną regulacją napięcia, podawania drutu i indukcyjności
- drut stalowy 0,6–0,8 mm albo spoiwo CuSi3 do lutospawania
- szlifierkę kątową, tarcze ścierne, szczotkę drucianą i odtłuszczacz
- szczypce blacharskie, zaciski, młotek i narzędzia do dopasowania reperaturki
- podkładkę miedzianą, reduktor z rotametrem oraz wyposażenie ochronne
Wytnij skorodowany fragment do zdrowej blachy i dopasuj reperaturkę do kształtu elementu. Krawędzie powinny być równe, bez ostrych zadziorów. Przy połączeniu doczołowym cienkich blach dąż do minimalnej, kontrolowanej szczeliny. Zbyt duży luz odbiera ciepło sąsiednim krawędziom i znacznie zwiększa ryzyko przepalenia.
Spawanie karoserii krok po kroku
Uwaga: naprawa słupków, podłużnic, progów wzmacnianych i innych elementów nośnych wymaga znajomości procedury producenta, właściwego oprzyrządowania oraz kwalifikacji. Poniższy opis dotyczy przede wszystkim poszycia i nieskomplikowanych fragmentów blachy, a nie samodzielnej odbudowy stref bezpieczeństwa.
- Oczyść strefę łączenia. Usuń lakier, rdzę i zanieczyszczenia do stabilnego, czystego metalu. Powłokę cynkową zeszlifuj tylko w obszarze wymaganym do wykonania połączenia. Po czyszczeniu odtłuść powierzchnię i nie dotykaj jej zabrudzonymi rękawicami.
- Dopasuj reperaturkę. Sprawdź profil, krawędzie i szczelinę na całym obwodzie. Element powinien leżeć bez naprężeń. Jeśli trzeba go dociskać siłą, popraw kształt przed spawaniem.
- Wykonaj próbę na kawałku podobnej blachy. Ustaw parametry od niskiej wartości i obserwuj dźwięk łuku, wielkość jeziorka oraz wygląd punktu po drugiej stronie. Zakresy podawane przez producenta urządzenia są punktem wyjścia, nie gwarancją dla każdej naprawy. Dla cienkiej blachy 0,8–1,0 mm często zaczyna się od około 40–60 A przy drucie stalowym, ale ostateczne ustawienie zależy od urządzenia, gazu, pozycji i rodzaju materiału.
- Unieruchom element. Zaciski i punktowanie powinny utrzymać reperaturkę bez zmiany geometrii. Pierwsze punkty wykonuj naprzemiennie po przeciwległych stronach, a nie w jednym kierunku.
- Połącz krawędzie krótkimi odcinkami. Zamiast prowadzić długą spoinę, wykonuj krótkie punkty lub odcinki z przerwami na stygnięcie. Przy lutospawaniu uchwyt prowadź zwykle do przodu, aby argon osłaniał świeże spoiwo. Ruch powinien być stabilny, bez szerokiego „machania” palnikiem.
- Kontroluj temperaturę i geometrię. Po kilku punktach sprawdź, czy blacha nie zaczyna się zapadać albo falować. Nie kieruj sprężonego powietrza bezpośrednio na łuk. Chłodź obszar dopiero po przerwaniu spawania, ponieważ gwałtowne schładzanie rozgrzanego miejsca może zwiększać naprężenia.
- Oczyść i sprawdź spoinę. Usuń żużel, odpryski i zabrudzenia. Szlifierką kątową zbierz nadmiar materiału tylko na tyle, aby uzyskać płynne przejście. Nie zeszlifuj połączenia do zera, jeśli osłabi to przekrój.
- Zabezpiecz naprawę. Po kontroli nanieś system antykorozyjny dobrany do miejsca naprawy. Zabezpiecz także tylną stronę połączenia, ponieważ sama obróbka widocznej spoiny nie chroni wnętrza zakładki ani pustych profili.
Jak ograniczyć przepalenia i deformacje?
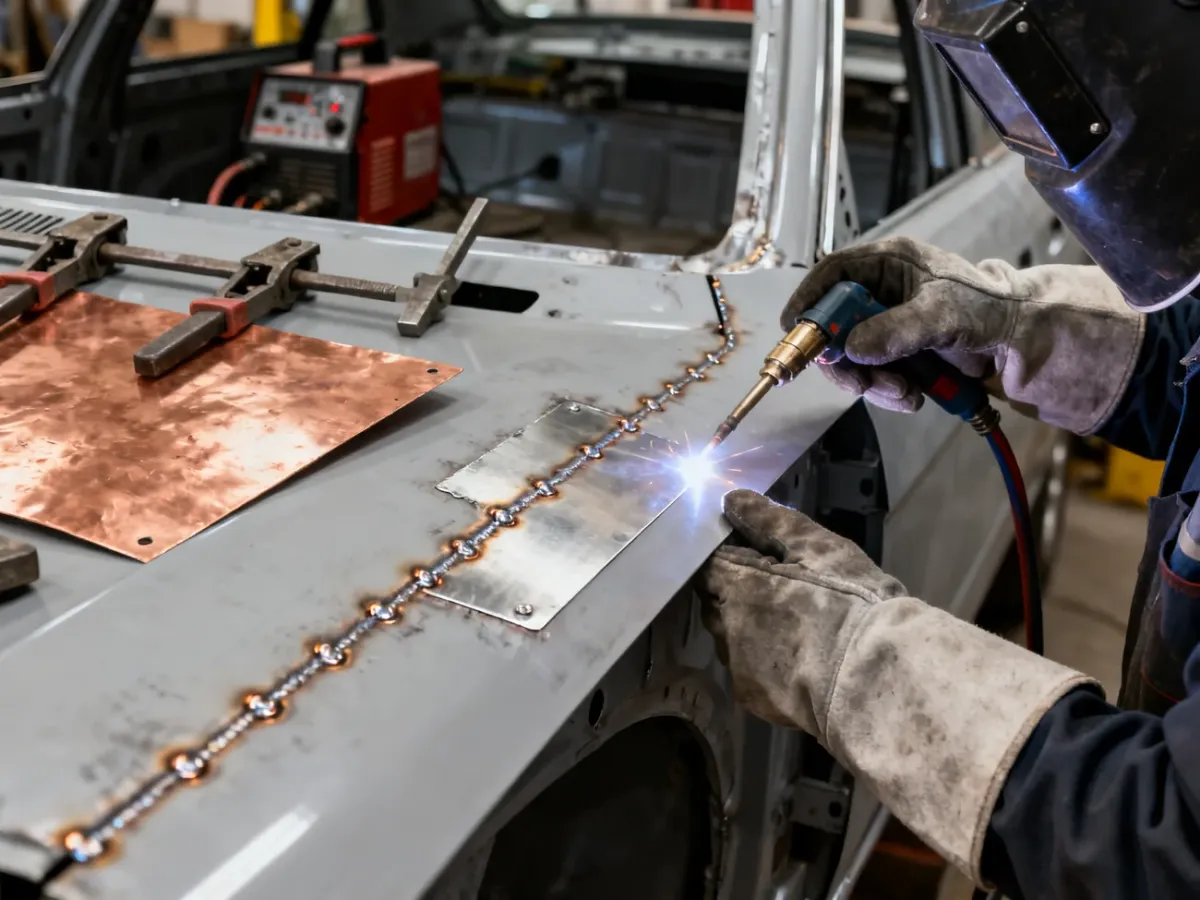
Najważniejsza zasada brzmi: kilka krótkich spoin daje lepszą kontrolę niż jeden długi ścieg. Ciepło rozpraszaj po całym obwodzie, zamiast prowadzić połączenie liniowo od początku do końca. Technika back-step polega na wykonywaniu krótkich odcinków w kierunku przeciwnym do ogólnego postępu pracy, co pomaga ograniczyć kumulację naprężeń.
W praktyce pomagają następujące rozwiązania:
- kropkowanie i spawanie przerywane pozwalają studzić materiał między kolejnymi odcinkami
- naprzemienne rozmieszczanie spoin ogranicza ściąganie blachy w jednym kierunku
- podkładka miedziana pod miejscem naprawy podpiera krawędź i odbiera część ciepła
- sprężone powietrze można stosować po przerwaniu łuku, bez schładzania samego jeziorka
- tryb pulsacyjny lub CMT może zmniejszyć wprowadzanie energii, jeśli urządzenie i technologia naprawy go przewidują
Podkładka miedziana nie zastąpi prawidłowego dopasowania. Gdy między elementami jest duża szczelina, nawet dobre odprowadzanie ciepła nie usunie ryzyka przepalenia. Nie należy też bezkrytycznie stosować długich, ciągłych spoin tylko dlatego, że wyglądają równo. W poszyciu liczy się kontrolowane połączenie i zachowanie kształtu elementu.
Co poszło nie tak?
Diagnozuj wadę razem z miejscem jej występowania. Samo zeszlifowanie spoiny nie usuwa przyczyny problemu.
| Problem | Możliwa przyczyna | Rozwiązanie |
|---|---|---|
| Przepalenie blachy | Za długi odcinek, zbyt duża energia, zbyt szeroka szczelina | Skróć serię, zmniejsz parametry, popraw dopasowanie i rób przerwy |
| Porowatość | Brud, resztki cynku, nieszczelna osłona gazowa lub przeciąg | Oczyść metal, sprawdź przewody i przepływ gazu, osłoń miejsce pracy |
| Brak wtopienia | Zbyt mała energia, zbyt szybkie prowadzenie, niewłaściwy kąt palnika | Wykonaj próbę, skoryguj parametry małymi krokami i popraw prowadzenie |
| Pęknięcia | Naprężenia, złe dopasowanie albo nieprawidłowe chłodzenie | Usuń wadliwy odcinek, dopasuj element bez naprężenia i łącz go etapami |
| Falowanie poszycia | Kumulacja ciepła i zbyt długa spoina ciągła | Rozdziel punkty, zmieniaj miejsce rozpoczęcia i kontroluj temperaturę |
Jeżeli spoina jest porowata tylko w lutospawaniu, sprawdź kierunek prowadzenia uchwytu i ruch powietrza w warsztacie. Argon łatwo wypiera się ze strefy łuku. Nieszczelność przewodu, zbyt mały przepływ lub przeciąg mogą pozbawić jeziorko osłony.
BHP i kontrola jakości
Szlifowanie i spawanie ocynkowanej blachy wymaga skutecznej wentylacji oraz ochrony dróg oddechowych dobranej do rodzaju zanieczyszczeń. Nie pracuj w zamkniętym pomieszczeniu bez odciągu. Opary cynku mogą wywoływać ostre objawy zatrucia, a iskry łatwo zapalają materiały znajdujące się we wnętrzu pojazdu.
Przed oddaniem naprawy sprawdź następujące elementy:
- przyłbica spawalnicza prawidłowo chroni wzrok i twarz, a filtr ma właściwy zakres zaciemnienia
- rękawice, odzież trudnopalna i obuwie zakrywają skórę przed promieniowaniem oraz odpryskami
- spoina jest ciągła tam, gdzie wymaga tego technologia, bez porów, pęknięć i podcięć
- element zachował kształt, szczeliny montażowe i geometrię względem sąsiednich części
- zabezpieczenie antykorozyjne obejmuje obie strony naprawionego miejsca
Przy poszyciu kontrola wizualna i sprawdzenie geometrii są podstawą. W elementach wpływających na bezpieczeństwo nie wystarczy ocena wyglądu spoiny. Trzeba zastosować procedurę przewidzianą przez producenta i przekazać naprawę osobie z odpowiednim wyposażeniem.
W przypadku cienkiej blachy sukces nie zależy od maksymalnej mocy urządzenia. Najpierw dopasuj materiał i oczyść powierzchnię, potem ustaw możliwie łagodny proces, punktuj naprzemiennie i pozwól blasze stygnąć. Dla wielu nowoczesnych elementów karoserii lutospawanie MIG ogranicza deformacje lepiej niż klasyczne spawanie z przetopem, ale ostateczna metoda zawsze wynika z rodzaju stali i technologii producenta.
Prace spawalnicze przy elementach konstrukcyjnych pojazdu mogą bezpośrednio wpływać na bezpieczeństwo. W razie braku doświadczenia, właściwego sprzętu lub dokumentacji producenta naprawę należy powierzyć wykwalifikowanemu warsztatowi.

