Naprawa gwintu w bloku silnika – jak wykonać ją samodzielnie?
Zerwany gwint w bloku silnika zwykle można naprawić bez wymiany całego bloku. Przy mocowaniu osprzętu sprawdzi się wkładka Helicoil albo stalowa tuleja gwintowana. Jeśli uszkodzenie dotyczy szpilki głowicy, potrzebna jest znacznie większa precyzja – bez prowadnicy do wiercenia łatwo trwale zmienić geometrię bloku.
Jaką metodę naprawy wybrać?
Wybór zależy od miejsca uszkodzenia, dostępnej długości materiału i momentu dokręcania. Gwint mocujący napinacz paska rozrządu jest obciążony inaczej niż gwint szpilki głowicy, dlatego nie każdą naprawę należy wykonywać w ten sam sposób.
| Metoda | Zastosowanie | Wytrzymałość | Trudność |
|---|---|---|---|
| Helicoil | Osprzęt i wybrane gwinty o dużym obciążeniu | Wysoka, jeśli wkładka została zamontowana osiowo | Średnia |
| Tuleja stalowa | Szpilki, napinacze i połączenia wymagające sztywnego gwintu | Bardzo wysoka przy prawidłowym montażu | Wysoka |
| Śruba nadwymiarowa | Lekko uszkodzony gwint, gdy konstrukcja na to pozwala | Ograniczona i zależna od materiału | Niska |
Wkładka Helicoil nie jest zwykłą sprężynką stosowaną bez przygotowania otworu. Montuje się ją w otworze rozwierconym i nagwintowanym specjalnym gwintownikiem. Przy prawidłowym montażu może przenosić duże obciążenia, ale nie oznacza to, że każda instalacja garażowa będzie równie trwała jak naprawa wykonana na obrabiarce.
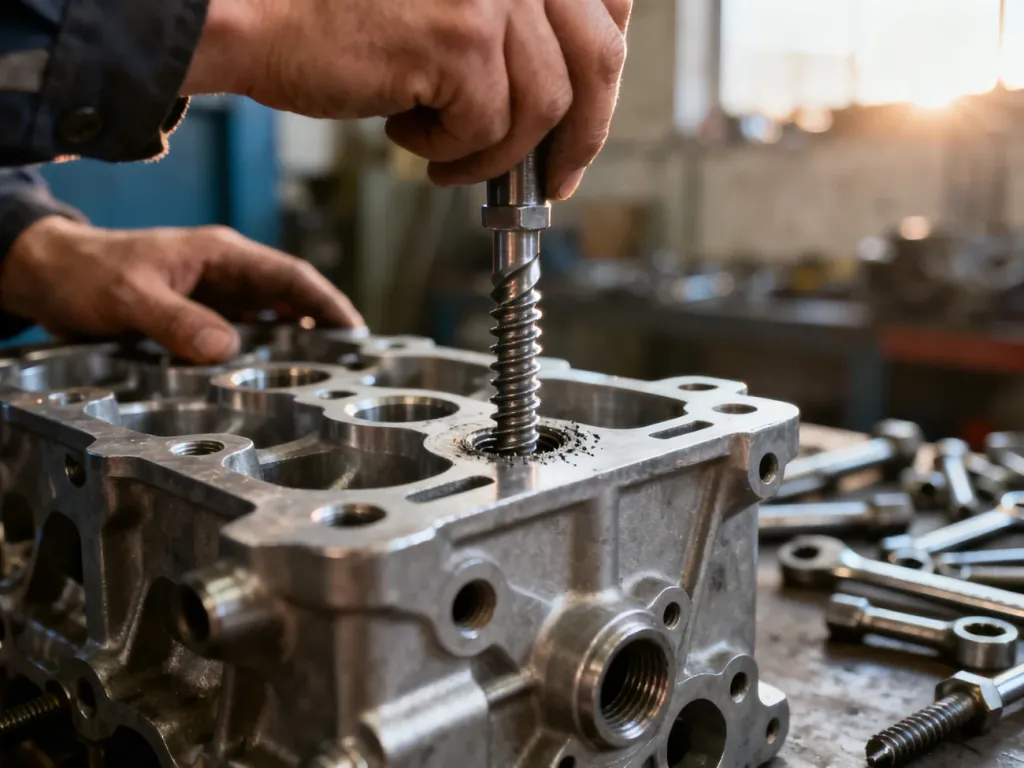
Stalowa tuleja ma gwint zewnętrzny i wewnętrzny. Po wkręceniu w przygotowany otwór odtwarza pierwotny wymiar gwintu. Jest często wybierana przy szpilkach głowicy lub mocowaniach, które muszą zachować dużą sztywność.
Jak wykonać tulejowanie gwintu?
Przed rozpoczęciem pracy przygotuj wiertło, właściwy gwintownik do tulei, tuleję o odpowiedniej długości, przyrząd do jej wkręcania, odtłuszczacz oraz klej anaerobowy do gwintów, na przykład produkt Loctite dobrany do materiału i temperatury pracy.
Przed rozpoczęciem sprawdź następujące punkty:
- Otwór jest oczyszczony z oleju, opiłków i pozostałości starego gwintu.
- Masz prowadnicę, przyrząd ustawiający wiertło lub możliwość obróbki na maszynie.
- Tuleja ma właściwą długość i nie będzie wystawała w miejscu pracy elementu.
- Wybrany klej jest przeznaczony do połączeń gwintowych oraz temperatur występujących w silniku.
- Położenie otworu i jego głębokość zostały sprawdzone przed wierceniem.
Proces naprawy przebiega w kilku etapach:
- Demontaż i zabezpieczenie miejsca pracy – usuń element mocowany do bloku i zasłoń wnętrze silnika przed opiłkami. W razie potrzeby blok powinien zostać umyty po obróbce.
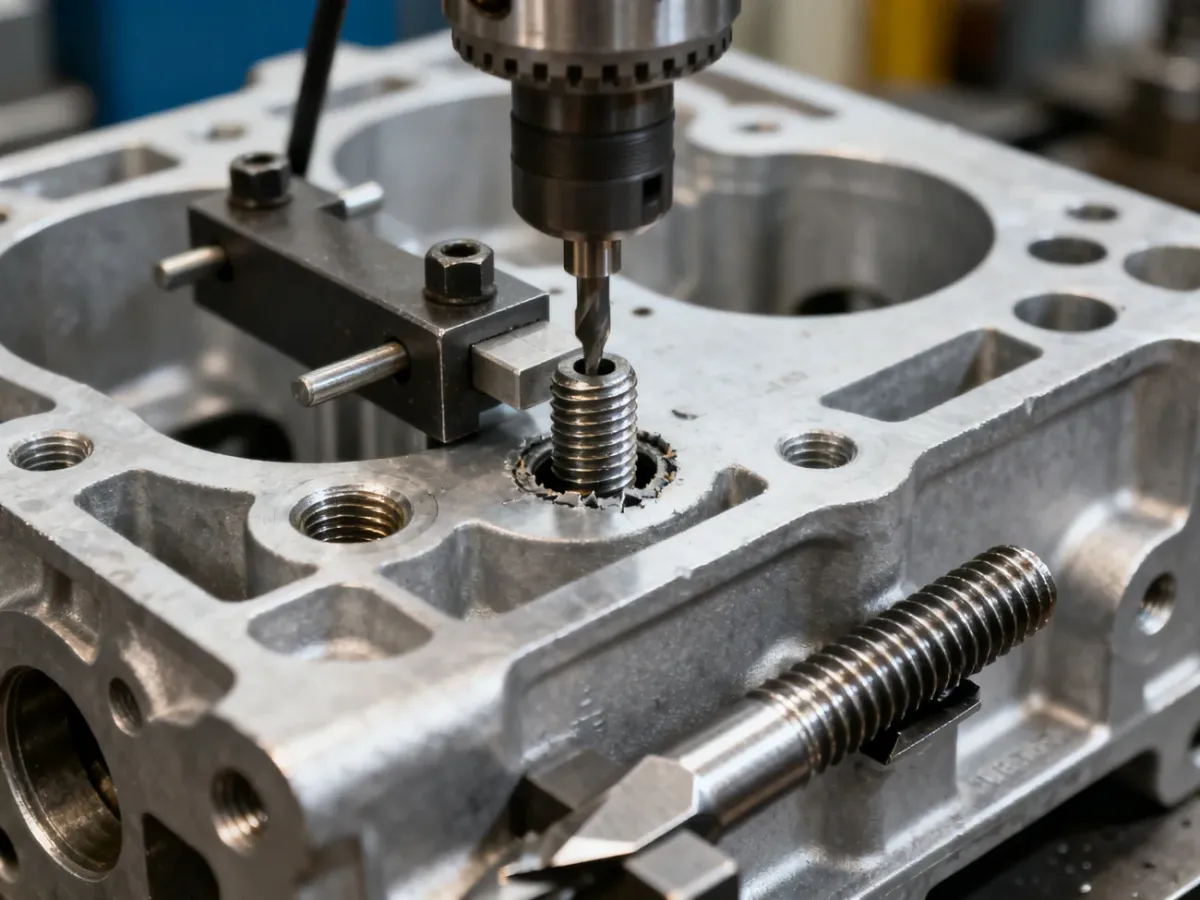
- Ustawienie prowadnicy – przyrząd musi utrzymać wiertło dokładnie w osi istniejącego otworu. Nie prowadź wiertła wyłącznie „na oko”, szczególnie przy gwincie szpilki głowicy.
- Rozwiercenie otworu – użyj średnicy przewidzianej przez producenta tulei. Zbyt mały otwór uszkodzi gwint pod tuleję, a zbyt duży może osłabić ściankę bloku.
- Wykonanie gwintu zewnętrznego – nagwintuj otwór specjalnym gwintownikiem, utrzymując jego oś i stosując środek ułatwiający skrawanie odpowiedni dla aluminium albo żeliwa.
- Odtłuszczenie – usuń wszystkie opiłki i olej. Powierzchnia pod klej musi być czysta i sucha, inaczej tuleja może się obrócić lub poluzować.
- Wkręcenie tulei – nanieś klej zgodnie z instrukcją producenta, wkręć tuleję na właściwą głębokość i nie przekraczaj jej dopuszczalnego położenia.
- Odtworzenie gwintu wewnętrznego – po związaniu kleju sprawdź gwint odpowiednią śrubą lub gwintownikiem, a następnie zamontuj element z momentem podanym przez producenta silnika.
W bloku aluminiowym trzeba szczególnie uważać na zbyt agresywne wiercenie i uszkodzenie cienkich ścianek. Żeliwo jest sztywniejsze, ale również może pęknąć, gdy rozwiercanie trafi zbyt blisko krawędzi kanału lub sąsiedniego otworu.
Na jakie błędy uważać?
Największym zagrożeniem jest utrata osiowości. Nawet niewielkie odchylenie może utrudnić montaż głowicy, zmienić położenie szpilki albo doprowadzić do nierównego docisku. Przy połączeniu głowicy może to skutkować nieszczelnością i ponownym uszkodzeniem gwintu.
Nie rozwiercaj otworu głębiej niż przewiduje konstrukcja i instrukcja zestawu. Przebicie dna otworu może uszkodzić kanał olejowy, wodny albo element znajdujący się po drugiej stronie odlewu.
Nie traktuj spawania jako prostego sposobu naprawy. Wprowadzenie ciepła do aluminiowego lub żeliwnego bloku może wywołać naprężenia, odkształcenia i pęknięcia. Późniejsze wiercenie oraz gwintowanie nie usuwa tych problemów, dlatego ta metoda wymaga specjalistycznej oceny i obróbki.
Po naprawie stosuj moment dokręcania określony dla danego połączenia. Zbyt duża siła może wyrwać nową tuleję, nawet jeśli sam montaż został wykonany prawidłowo. Nie przenoś też doświadczeń z napinacza na szpilkę głowicy, ponieważ wymagania wobec obu połączeń są różne.
Kiedy lepiej oddać blok do warsztatu?
Naprawę gwintu mocującego mniej obciążony osprzęt można wykonać samodzielnie, jeśli masz właściwy zestaw, stabilne mocowanie i narzędzie utrzymujące oś wiercenia. Brak prowadnicy jest sygnałem, by zrezygnować z pracy metodą „na oko”.
Przy gwincie szpilki głowicy, cienkich ściankach bloku albo ograniczonym dostępie bezpieczniejszy będzie warsztat zajmujący się obróbką silników. Obróbka na maszynie, a w trudnych przypadkach na centrum CNC, pozwala zachować położenie otworu i prostopadłość powierzchni. Taka naprawa jest droższa niż prosty zestaw Helicoil, ale zmniejsza ryzyko zniszczenia bloku i ponownego demontażu silnika.