
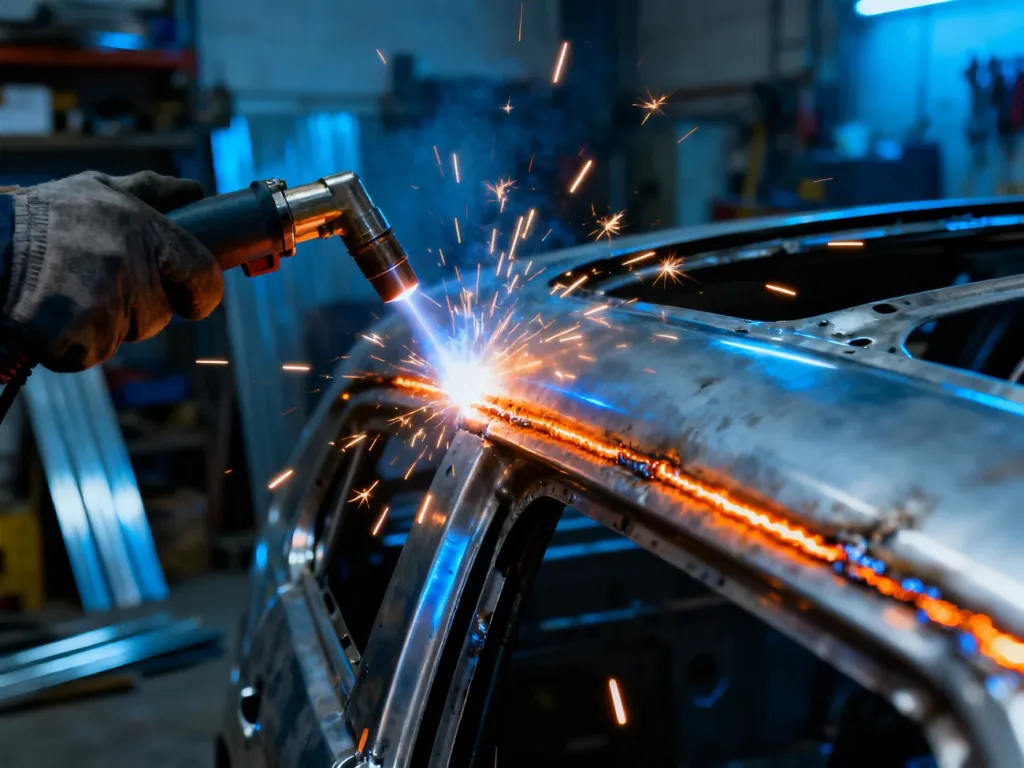
Spawanie karoserii drutem samoosłonowym – jak to zrobić dobrze?
Spawanie karoserii drutem samoosłonowym jest możliwe, ale przy cienkiej blasze wymaga dużej kontroli. Agresywny łuk, wysoka energia liniowa, odpryski i żużel zwiększają ryzyko przepalenia oraz odkształcenia elementu. Do widocznych części karoserii lepiej użyć MIG/MAG z gazem osłonowym, a metodę Flux traktować głównie jako rozwiązanie do mniej wymagających napraw.
Dlaczego cienka karoseria jest trudna dla metody Flux?
Spawanie drutem samoosłonowym, oznaczane także jako FCAW-S, wykorzystuje drut z rdzeniem topnikowym. Podczas topienia rdzeń wytwarza gazy osłonowe i tworzy warstwę żużla, więc nie trzeba używać butli z gazem. Rozwiązanie dobrze sprawdza się w terenie i przy grubszych elementach, ale cienka blacha samochodowa stawia znacznie większe wymagania.
Wysoka energia liniowa szybko nagrzewa niewielki obszar. Przy blasze o grubości około 0,8–1,0 mm zbyt długi łuk, za duży posuw drutu albo zatrzymanie uchwytu w jednym miejscu może natychmiast doprowadzić do przepalenia. Problemem są również odkształcenia termiczne. Nawet jeśli nie powstanie dziura, poszycie może się pofalować i stracić pierwotny kształt.
Flux pozostawia żużel, który trzeba usunąć po ostygnięciu spoiny. Wytwarza też zwykle więcej odprysków niż drut lity w osłonie gazu. Mogą one uszkodzić lakier w pobliżu naprawy, a późniejsze szlifowanie wydłuża przygotowanie elementu do zabezpieczenia i lakierowania.
| Cecha | Drut samoosłonowy Flux | MIG/MAG z gazem |
|---|---|---|
| Ryzyko przepalenia | Wyższe przy cienkiej blasze, wymaga krótkich punktów | Łatwiejsza kontrola łuku i ilości ciepła |
| Odpryski i żużel | Więcej odprysków, żużel do usunięcia | Zwykle mniej zanieczyszczeń na spoinie |
| Estetyka spoiny | Trudniej uzyskać gładką spoinę, często potrzebne jest szlifowanie | Lepsza kontrola wyglądu spoiny |
| Czas obróbki | Dłuższy przez czyszczenie i usuwanie odprysków | Zwykle krótszy przy elementach widocznych |
Jak przygotować sprzęt i blachę?
Do pracy potrzebujesz migomatu, który pozwala zmienić biegunowość, odpowiedniego drutu samoosłonowego oraz sprawnego przewodu masowego. Ustawienia zawsze trzeba porównać z kartą techniczną konkretnego drutu, ponieważ różne produkty mogą wymagać innych parametrów. Przy karoserii wybieraj możliwie cienki drut, na przykład o średnicy 0,8 mm, jeśli producent dopuszcza go do danego zastosowania.
Najważniejsze ustawienia i elementy przygotowania obejmują:
- Polaryzacja DC- – uchwyt spawalniczy podłącz do bieguna ujemnego, a przewód masowy do dodatniego, o ile instrukcja drutu wskazuje taką konfigurację.
- Niski, kontrolowany zakres parametrów – zacznij od ustawień producenta i sprawdź je na kawałku blachy o podobnej grubości.
- Krótki wolny wylot drutu – dla wielu drutów samoosłonowych zaleca się około 19–25 mm, ale pierwszeństwo ma instrukcja konkretnego produktu.
- Radełkowana rolka podająca – może poprawić prowadzenie miękkiego drutu i ograniczyć jego zgniatanie.
- Dokładnie oczyszczona powierzchnia – usuń lakier, rdzę, tłuszcz, zgorzelinę i stare spoiny aż do zdrowego metalu.
Polaryzacja ujemna jest dla większości drutów samoosłonowych podstawowym warunkiem prawidłowej pracy. Zła konfiguracja może powodować niestabilny łuk, nadmierne odpryski, problemy z formowaniem kropli i słaby przetop. Nie zakładaj jednak, że każdy drut ma identyczne wymagania – sprawdź oznaczenie oraz zalecenia producenta.
Jak spawać karoserię drutem samoosłonowym?
Przy cienkiej blasze nie próbuj prowadzić długiej, ciągłej spoiny. Bezpieczniejsza jest metoda punktowa, w której każdy krótki odcinek ma czas na częściowe ostygnięcie. Pracuj w dobrze wentylowanym miejscu, stosuj przyłbicę, rękawice, odzież ochronną i zabezpiecz elementy znajdujące się za naprawianą blachą.
- Wytnij skorodowany fragment, jeśli rdza osłabiła materiał, i dopasuj nową wstawkę możliwie dokładnie. Zbyt duża szczelina wymusi dłuższe grzanie i zwiększy ryzyko przepalenia.
- Ustaw element w stabilnej pozycji, podłącz masę do czystego metalu i wykonaj próbę na odpadzie o podobnej grubości.
- Wykonaj pierwszy krótki punkt, a następnie sprawdź, czy blacha nie została przepalona i czy spaw po drugiej stronie prawidłowo połączył materiał.
- Rozstawiaj kolejne punkty naprzemiennie po różnych fragmentach naprawy. Nie prowadź ich jeden za drugim w tym samym miejscu.
- Po przerwie na stygnięcie wypełniaj przestrzenie między punktami kolejnymi krótkimi strzałami, kontrolując kolor i kształt jeziorka.
- Po zakończeniu pracy usuń żużel szczotką drucianą, a dopiero później delikatnie zeszlifuj spoinę.
Uchwyt prowadź techniką ciągnięcia, z lekkim pochyleniem w kierunku ruchu, zwykle około 5–15°. Żużel powinien pozostawać za łukiem. Zbyt długi łuk pogarsza ochronę, zwiększa ilość odprysków i utrudnia kontrolę małego jeziorka spawalniczego. Nie wysuwaj drutu nadmiernie i nie zatrzymuj palnika w jednym punkcie.
Przy naprawie poszycia drzwi, błotnika lub progu widocznego z zewnątrz szczególnie ważne jest ograniczenie dopływu ciepła. Krótkie przerwy są częścią procesu, a nie stratą czasu.
Ostrzeżenie: nie próbuj spawać cienkiej karoserii ciągłą spoiną. Długi odcinek wykonany bez przerw może szybko przepalić blachę i wywołać trwałe falowanie elementu. Jeśli materiał jest mocno skorodowany, bardzo cienki albo nie możesz ustabilizować szczeliny, przerwij pracę i zleć naprawę blacharzowi dysponującemu metodą MIG/MAG lub TIG.
Kiedy ta metoda ma sens?
Spawanie karoserii drutem samoosłonowym może być użyteczne przy doraźnych naprawach mniej widocznych części, szczególnie gdy liczy się brak butli i mobilność. W praktyce lepiej sprawdza się przy grubszych elementach podwozia niż przy zewnętrznym poszyciu. Trzeba jednak ocenić, czy naprawiany fragment rzeczywiście nadaje się do spawania i czy nie wpływa na bezpieczeństwo konstrukcji pojazdu.
Do błotników, poszyć drzwi i innych elementów, które będą oglądane po lakierowaniu, korzystniejszy jest zwykle MIG/MAG z gazem. Daje łatwiejszą kontrolę temperatury, mniej odprysków i mniej żużla. Flux wybierz tylko wtedy, gdy akceptujesz konieczność spawania punktowego, czyszczenia oraz późniejszego szlifowania.

