
Naprawa pękniętego bloku silnika – metody i koszty
Pęknięty blok silnika nie zawsze oznacza konieczność wymiany całej jednostki, ale jego naprawa wymaga specjalistycznej diagnostyki i obróbki. O tym, czy blok można uratować, decydują przede wszystkim miejsce pęknięcia, materiał oraz stan gniazd łożysk wału.
Jak rozpoznać pęknięcie bloku silnika?
Objawami mogą być olej w płynie chłodniczym, ubywanie płynu bez widocznego wycieku, przegrzewanie silnika albo pojawienie się płynu w oleju. Zewnętrzne pęknięcie czasem widać gołym okiem, jednak uszkodzenia wewnętrzne, na przykład między tulejami cylindrowymi, mogą nie pozostawiać śladów na obudowie.
Podobne symptomy powoduje uszkodzona uszczelka pod głowicą, dlatego sama obserwacja płynów eksploatacyjnych nie wystarcza. Zakład zajmujący się regeneracją powinien wykonać próbę szczelności, często także po rozgrzaniu elementu. Diagnostyka ciśnieniowa pozwala sprawdzić, czy płaszcz wodny, kanały olejowe i przestrzeń wokół cylindrów rzeczywiście są szczelne. Dopiero po takim teście można ocenić skalę uszkodzenia.
Metody naprawy pękniętego bloku
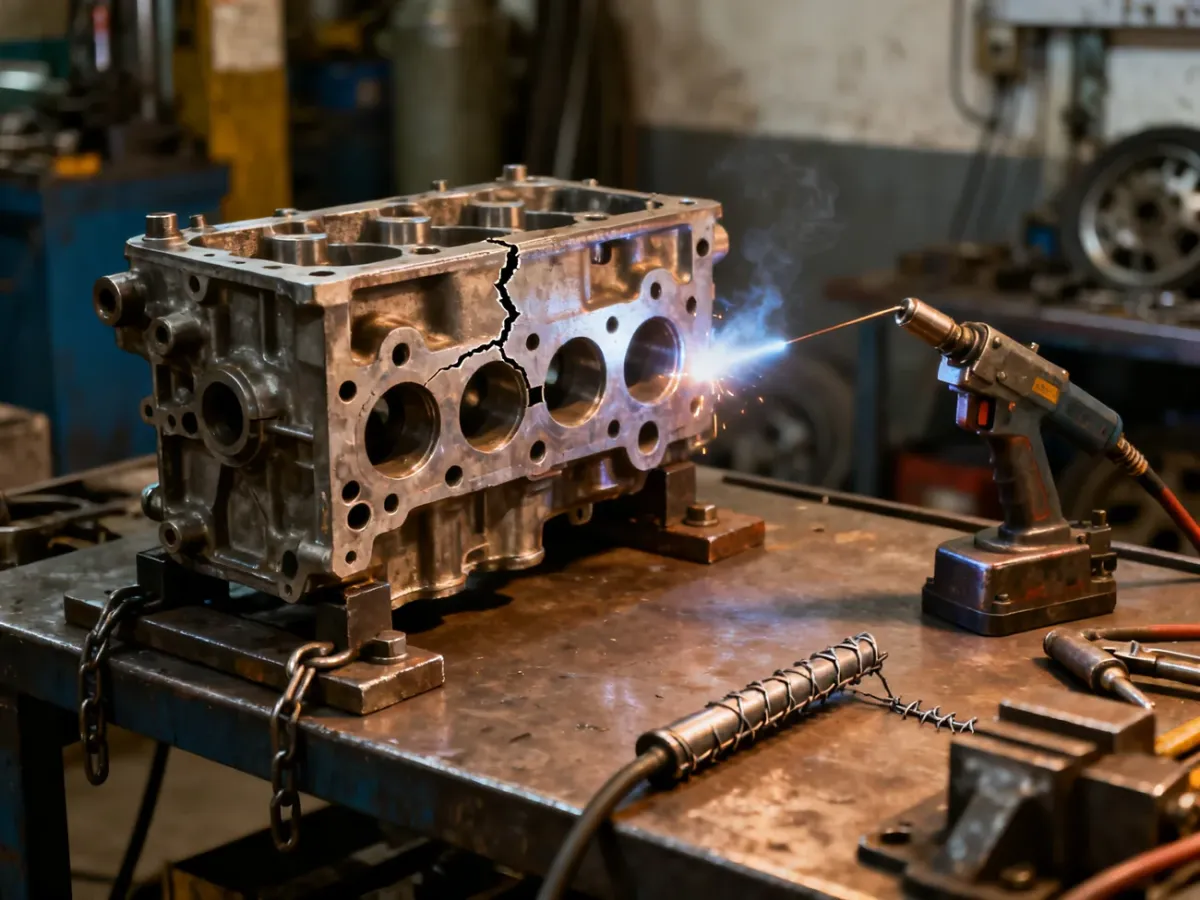
W profesjonalnej regeneracji stosuje się przede wszystkim spawanie oraz mechaniczne szycie bloku, znane jako metal stitching. Dobór technologii zależy od materiału, przebiegu pęknięcia i obciążeń działających w danym miejscu.
Spawanie z wygrzewaniem
Bloki z aluminium i żeliwa można spawać metodami dobranymi do konkretnego stopu, między innymi TIG. W przypadku żeliwa szczególne znaczenie ma kontrola temperatury. Element powinien zostać odpowiednio podgrzany przed spawaniem, a następnie schłodzony w sposób ograniczający powstawanie naprężeń termicznych.
Spawanie bez wygrzewania może doprowadzić do odkształcenia bloku albo powstania kolejnych pęknięć obok spoiny. Sama spoina nie kończy pracy. Po naprawie trzeba sprawdzić płaszczyzny, otwory i wymiary miejsc współpracujących z innymi częściami silnika.
Szycie bloku
Szycie polega na mechanicznym zamknięciu pęknięcia za pomocą specjalnych elementów wprowadzanych w przygotowane otwory. Metoda nie wymaga tak dużego oddziaływania cieplnego jak spawanie, dlatego bywa stosowana przy materiałach podatnych na odkształcenia oraz tam, gdzie ograniczenie naprężeń ma duże znaczenie.
Nie oznacza to jednak, że szycie pasuje do każdego uszkodzenia. Ostateczna decyzja wymaga oględzin, pomiarów i próby szczelności. Poniższe zestawienie pokazuje ogólne różnice między rozwiązaniami:
| Metoda | Zastosowanie | Trwałość | Ryzyko |
|---|---|---|---|
| Spawanie z wygrzewaniem | Pęknięcia aluminium i żeliwa, jeśli materiał oraz miejsce pozwalają na naprawę cieplną | Może być wysoka po prawidłowej obróbce | Odkształcenia i nowe pęknięcia przy złej kontroli temperatury |
| Szycie bloku | Pęknięcia, przy których korzystne jest ograniczenie wpływu ciepła | Może zapewnić trwałe zamknięcie uszkodzenia | Nie każda geometria pęknięcia pozwala na skuteczne wykonanie naprawy |
| Wymiana bloku | Uszkodzenia strukturalne lub element nienadający się do regeneracji | Zależna od stanu i jakości części zamiennej | Ryzyko ukrytych wad używanego elementu oraz koszt dopasowania |
Jak wygląda profesjonalna regeneracja?
Naprawa pękniętego bloku nie powinna być wykonywana na kompletnym, zamontowanym silniku. Warsztat musi uzyskać dostęp do wszystkich powierzchni, oczyścić element i sprawdzić, czy naprawa nie zmieniła jego geometrii. Typowy proces obejmuje następujące etapy:
- Demontaż – silnik zostaje rozebrany, a blok oddzielony od głowicy, wału, tłoków i osprzętu.
- Czyszczenie – usuwa się olej, nagar, korozję i pozostałości zanieczyszczeń, aby pęknięcie było widoczne na całej długości.
- Weryfikacja – wykonuje się próbę szczelności, oględziny oraz pomiary płaszczyzn i otworów.
- Naprawa – zależnie od oceny stosuje się spawanie z kontrolą temperatury albo szycie mechaniczne.
- Obróbka mechaniczna – może obejmować planowanie płaszczyzny oraz osiowanie gniazd wału, aby przywrócić ich prawidłowe położenie.
- Kontrola końcowa – blok ponownie sprawdza się pod kątem szczelności i zgodności wymiarowej przed montażem silnika.
Osiowanie gniazd wału jest szczególnie ważne, ponieważ nawet niewielkie przesunięcie może powodować nieprawidłową pracę panewek i wału korbowego. Z tego powodu samo wypełnienie rysy spoiną nie jest pełną regeneracją.
Dlaczego kleje i uszczelniacze nie rozwiązują problemu?
Kleje epoksydowe i uszczelniacze w płynie nie są właściwą naprawą strukturalnego pęknięcia bloku. Cykle nagrzewania i stygnięcia, drgania oraz kontakt z olejem i płynem chłodniczym mogą osłabić takie zabezpieczenie. Preparat może ograniczyć wyciek na krótki czas, ale nie przywraca pierwotnej wytrzymałości elementu.
Uszczelniacz w płynie może także przemieścić się w układzie i ograniczyć przepływ przez kanały chłodzące lub olejowe. Takie metody są szczególnie ryzykowne, gdy pęknięcie dotyczy miejsca obciążonego mechanicznie.
Pęknięcie w gnieździe łożyska wału, w rejonie głównych podpór albo w innym krytycznym fragmencie skrzyni korbowej może dyskwalifikować blok z naprawy. W takim przypadku dalsza eksploatacja grozi poważną awarią silnika.
Naprawiać czy wymienić blok?
Naprawa ma sens, gdy pęknięcie znajduje się w miejscu możliwym do odtworzenia, blok nie ma rozległych odkształceń, a koszt regeneracji jest niższy od zakupu sprawdzonej części. Znaczenie ma także dostępność zamiennego bloku. Nowy element może kosztować od kilku do kilkudziesięciu tysięcy złotych, zależnie od typu silnika, dlatego każdą wycenę trzeba odnosić do konkretnej jednostki.
Wymiana będzie rozsądniejsza przy uszkodzeniu gniazd wału, rozległym pęknięciu skrzyni korbowej, wielu wcześniejszych naprawach albo braku możliwości zachowania prawidłowej geometrii. Naprawa pękniętego bloku silnika jest opłacalna tylko wtedy, gdy wykonuje ją wyspecjalizowany zakład, obejmuje kontrolę szczelności i obróbkę mechaniczną oraz kończy się udokumentowaną gwarancją.

