Spawanie mosiądzem karoserii – jak wykonać to poprawnie?
Spawanie mosiądzem karoserii najczęściej oznacza lutospawanie MIG-brazing, a nie spawanie elementów wykonanych z mosiądzu. Do naprawy ocynkowanych blach stosuje się zwykle drut CuSi3 i niższą temperaturę procesu, aby ograniczyć zniszczenie powłoki cynkowej oraz ryzyko korozji.
Dlaczego zwykły migomat niszczy blachę ocynkowaną?
Podczas tradycyjnego spawania MIG/MAG stalowym drutem łuk elektryczny dostarcza dużo ciepła. Stal topi się w temperaturze około 1650°C, natomiast cynk topnieje już przy około 420°C, a przy około 910°C odparowuje. Oznacza to, że w strefie wpływu ciepła ocynk zostaje stopiony lub wypalony na całej długości złącza.
Samo oszlifowanie spoiny, szpachlowanie i lakierowanie nie odtwarza w pełni pierwotnego zabezpieczenia. W miejscu pozbawionym cynku stal łatwiej reaguje z wilgocią i tlenem. Powstaje ognisko korozji, które może rozwijać się pod powłoką lakierniczą. Znaczenie ma także korozja galwaniczna, czyli przyspieszone niszczenie metalu w obecności elektrolitu i różnych materiałów stykających się ze sobą.
Lutospawanie jako rozwiązanie dla karoserii
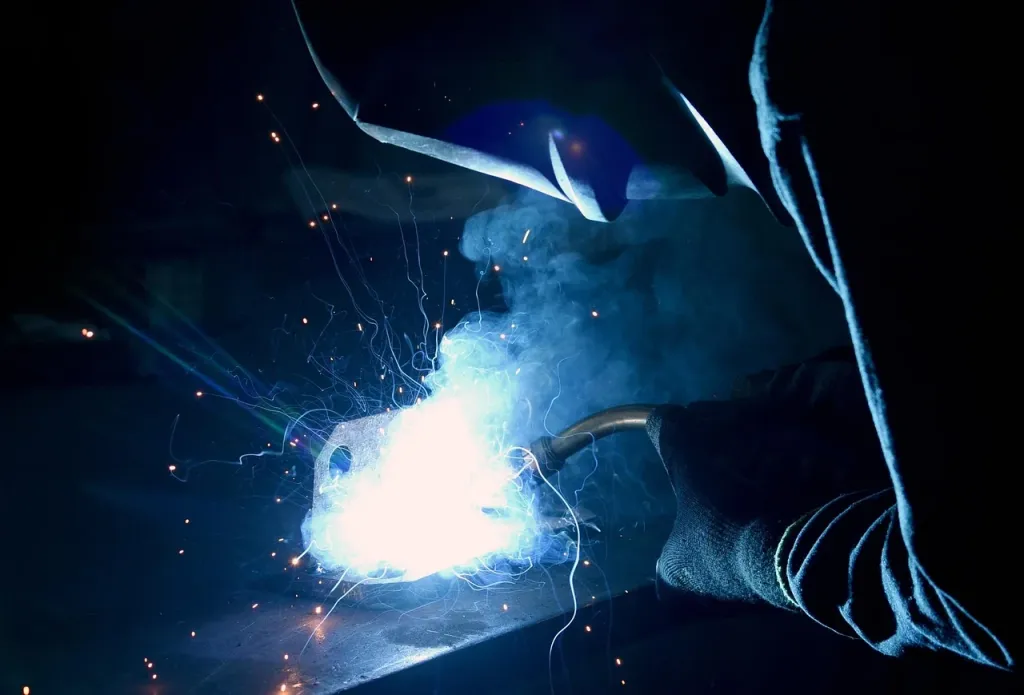
Lutospawanie jest procesem pośrednim między spawaniem a lutowaniem. Łuk topi spoiwo, ale łączone blachy nie muszą zostać stopione tak jak przy klasycznym spawaniu. W naprawach karoserii wykorzystuje się najczęściej drut miedziowo-krzemowy CuSi3, nazywany także spoiwem z brązu krzemowego. Temperatura procesu jest niższa, dlatego ogranicza odparowanie cynku.
| Cecha | Spawanie stalą MIG/MAG | Lutospawanie MIG-brazing |
|---|---|---|
| Temperatura | Wysoka, konieczna do stopienia stali i drutu stalowego | Niższa, spoiwo CuSi3 topi się bez pełnego stapiania blach |
| Wpływ na ocynk | Powłoka cynkowa zostaje stopiona lub odparowana w strefie spoiny | Mniejsze uszkodzenie ocynku dzięki ograniczeniu ilości ciepła |
| Odporność na korozję | Wymaga starannego odtworzenia zabezpieczenia po spawaniu | Spoiwo na bazie miedzi jest odporne na korozję, lecz miejsce naprawy nadal trzeba zabezpieczyć |
Technologia ta sprawdza się przy łączeniu cienkich elementów stalowych, szczególnie blach karoseryjnych. Nie oznacza jednak, że cynk pozostaje całkowicie nienaruszony. Celem jest ograniczenie jego uszkodzenia, a nie wyeliminowanie wpływu temperatury.
Jak wykonać lutospawanie karoserii?
Przed rozpoczęciem pracy przygotuj stanowisko, urządzenie oraz materiały potrzebne do wykonania połączenia:
- Drut CuSi3 – spoiwo z brązu krzemowego przeznaczone do lutospawania stali.
- Źródło spawalnicze MIG/MAG z możliwością ustawienia parametrów dla lutospawania, najlepiej z funkcją pulsu.
- Czysty argon jako gaz osłonowy, zgodnie z wymaganiami urządzenia i karty technicznej spoiwa.
- Przyłbica spawalnicza, rękawice, odzież ochronna oraz sprawna wentylacja miejscowa.
Sam proces wykonuj w następującej kolejności:
- Przygotuj krawędzie. Usuń lakier, zabrudzenia, olej i luźne fragmenty powłoki. Oczyść obszar tylko w zakresie niezbędnym do wykonania złącza, aby nie powiększać strefy pozbawionej ochrony.
- Dopasuj blachy. Szczelina powinna być możliwie mała i równomierna. Przy elementach o różnych grubościach kieruj jeziorko przede wszystkim na grubszą blachę, aby nie przepalić cieńszej.
- Załóż drut CuSi3. Ustaw podawanie spoiwa oraz biegunowość zgodnie z instrukcją urządzenia i kartą techniczną drutu. Nie zastępuj go przypadkowym drutem stalowym.
- Ustaw osłonę gazową. Argon powinien skutecznie chronić łuk i jeziorko spawalnicze przed dostępem powietrza. Zbyt mały przepływ powoduje utlenianie, a zbyt duży może zakłócać osłonę.
- Wykonuj krótkie odcinki. Prowadź uchwyt płynnie, bez zatrzymywania go w jednym miejscu. Przy długim łączeniu rób przerwy, aby blacha mogła ostygnąć.
- Kontroluj spoinę. Powinna mieć równy kształt i nie wykazywać przepaleń, porów ani nadmiernego rozlewania. Po ostygnięciu usuń zabrudzenia i zabezpiecz miejsce odpowiednim podkładem antykorozyjnym oraz powłoką lakierniczą.
Ostrzeżenie BHP: podgrzewanie ocynku powoduje powstawanie dymów zawierających tlenek cynku. Ich wdychanie może prowadzić do ostrego złego samopoczucia, określanego jako gorączka metaliczna. Pracuj przy skutecznym wyciągu miejscowym, nie spawaj w zamkniętym, niewentylowanym pomieszczeniu i stosuj ochronę dróg oddechowych dobraną do rodzaju zagrożenia. Przy intensywnych pracach rozwiązaniem może być przyłbica z nawiewem PAPR. Sama przyłbica bez ochrony oddechu nie usuwa toksycznych oparów.
Jak ograniczyć ilość wprowadzanego ciepła?
Najczęstszy błąd polega na ustawieniu zbyt wysokiego prądu i próbie wykonania długiej, ciągłej spoiny. W lutospawaniu liczy się kontrola temperatury, a nie maksymalna wydajność. Parametry dobieraj do grubości blachy, średnicy drutu i zaleceń producenta urządzenia.
Pomocne są następujące zasady:
- Funkcja pulsu ogranicza ilość ciepła przekazywanego do cienkiej blachy i ułatwia kontrolę jeziorka.
- Prąd ustaw możliwie nisko, ale tak, aby łuk był stabilny, a spoiwo prawidłowo się rozpływało.
- Uchwyt prowadź pod stałym kątem i utrzymuj krótki, równy łuk.
- Pracuj odcinkami, naprzemiennie w różnych miejscach złącza, aby nie przegrzać jednego fragmentu.
W niektórych urządzeniach można korzystać z programów synergicznych przeznaczonych do lutospawania. Nie zastępują one jednak kontroli operatora. Połączenia w elementach nośnych, progach lub miejscach wpływających na bezpieczeństwo jazdy powinien wykonywać fachowiec zgodnie z technologią naprawy danego pojazdu.
W przypadku karoserii ocynkowanej poprawnym rozwiązaniem jest lutospawanie MIG-brazing spoiwem CuSi3, a nie klasyczne spawanie stalowym drutem. Mniejsza ilość ciepła ogranicza utratę cynku, lecz pełną trwałość naprawy zapewniają dopiero właściwe przygotowanie, kontrola temperatury i odtworzenie zabezpieczenia antykorozyjnego.
Prace spawalnicze wiążą się z ryzykiem pożaru, porażenia prądem oraz narażenia na toksyczne dymy. Artykuł ma charakter informacyjny. Stosuj instrukcje producenta urządzenia, kartę techniczną spoiwa i wymagane środki ochrony indywidualnej.